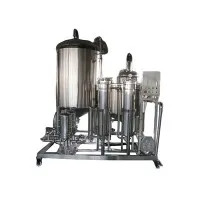
Le récipient sous pression en métal est largement utilisé dans la chimie, le pétrole, les machines, la métallurgie, l'énergie nucléaire, l'aviation, l'aérospatiale et d'autres départements, est au cœur de l'équipement essentiel du processus de production, le récipient sous pression se compose généralement d'un cylindre, d'une tête, d'une bride, d'un élément d'étanchéité, d'une ouverture et a pris le relais, portant et ainsi de suite l'ontologie du conteneur de six grandes pièces, selon les exigences de l'intensité de la contrainte de soudure, peut être divisée en grade ABCD.

Champ d'application | Classification des joints soudés des principales parties sous pression des récipients | |||
Joint bout à bout | Joints de recouvrement et d'angle | |||
A | B | C | D | |
Conteneurs monocouches soudés en acier, conteneurs emballés multicouches, enveloppes chaudes et conteneurs de soudage forgés avec une température de conception > -20 degré . Température de conception Inférieure ou égale à -20 degrés, les conteneurs doivent également être conformes aux dispositions GB150-C | Les joints longitudinaux de la partie cylindrique (à l'exception des joints longitudinaux des laminés de conteneurs d'emballage multicouches), les joints circulaires de la tête sphérique et du cylindre, tous les joints d'épissure des différents types de têtes convexes et les joints de l'enrobé tuyau et la connexion bout à bout de la coque. | Joints annulaires pour pièces de coque, joints pour segments à tête conique reliés à des tubulures, joints pour brides à col long reliées à des tuyères, à l'exception des joints qui ont été spécifiés dans les classes A, C et D. | Couvercle plat, plaque tubulaire et joint de joint non bout à bout de cylindre, bride et coque, joint de raccordement de tuyau, joint de recouvrement de tête intérieure et de cylindre et joint longitudinal stratifié de conteneur d'emballage multicouche. | Buses, regards, brides, anneaux de renforcement et autres joints reliés à la coque, à l'exception de ceux spécifiés comme classes A et B. |
On peut voir que les joints soudés de la partie principale de compression du conteneur sont divisés en quatre catégories : A, B, C et D, comme indiqué dans le tableau.
a) Les joints longitudinaux de la partie cylindrique (à l'exception des joints longitudinaux de la couche stratifiée du conteneur d'emballage multicouche), les joints circonférentiels de la tête sphérique reliée au cylindre, tous les joints fendus-soudés de divers types de convexe têtes, et les joints de la connexion bout à bout entre le tuyau encastré et la coque sont tous des joints soudés de classe A.
b) Les joints annulaires de la partie virole, les joints de raccordement au pied de cône et les joints de raccordement au tuyau, ainsi que les joints de raccordement à la bride à col long et au tuyau doivent tous appartenir aux joints à souder de classe B, à l'exception de ceux déjà spécifiés comme joints de soudure de classe A, C et D.
c) Les joints non bout à bout du couvercle plat, de la plaque tubulaire et du cylindre, les joints de la bride et de la coque et du tuyau, les joints à recouvrement de la tête intérieure et du cylindre et les joints longitudinaux des stratifiés des conteneurs d'emballage multicouches sont tous des joints soudés de classe C.
d) Les joints reliés à la coque, tels que les buses, les regards, les brides et les anneaux de renfort, appartiennent aux joints de soudure de classe D, à l'exception de ceux déjà spécifiés comme joints de soudure de classe A et B.
Il est recommandé d'utiliser le soudage à l'arc submergé, le soudage à l'arc à l'électrode, le soudage à l'arc sous argon ou une combinaison de ceux-ci pour les joints de type A et B. Le CO2 peut être utilisé pour la soudure bout à bout entre la buse et la bride.
Remarque : le SOUDAGE AU GAZ n'est généralement pas autorisé pour les EXIGENCES de pression. LE SOUDAGE À L'ARC SUBMERGÉ MANUEL GTIG EST RECOMMANDÉ.
2.1 Amorçage et fermeture d'arc
Doit être dans l'arc ou la rainure dans l'arc, interdit dans les parties non soudées de l'arc, le cordon de soudure doit être sur l'arc de la plaque d'arc, la fosse d'arc doit être remplie.
2.2 Empêcher les arcs
Évitez les arcs entre le fil de terre, la ligne électrique, le support de soudage et la soudure.
2.3 Polissage et soudure de réparation de la fosse à l'arc
La fosse d'arc au niveau du grattage de l'arc doit être polie pour assurer une transition uniforme vers la surface du matériau de base. Si l'épaisseur du matériau de base après meulage est inférieure à la valeur spécifiée, il doit être soudé.
2.4 Soudure d'angle du composant comprimé
Sa racine doit être garantie d'être soudée, le pied doit être une transition en douceur.
2.5 Énergie du fil de soudage
L'énergie de ligne de chaque passe ne doit pas être supérieure à la valeur qualifiée.
2.6 soudage
Les joints de chaque passe de soudure doivent être décalés autant que possible.
2.7 racine claire
Le soudage double face nécessite le nettoyage de la racine de la soudure pour exposer le métal de soudure du support avant. Pour le soudage automatique, si le test peut garantir la pénétration, ne peut pas faire de traitement de nettoyage des racines.
2.8 Exigences pour les joints en arc
La pénétration et la fusion doivent être assurées
2.9 Température intercouche
Pendant le processus de soudage, la température entre les couches ne doit pas dépasser la plage spécifiée. Lorsque la soudure est préchauffée, la température de la couche intermédiaire ne doit pas être inférieure à la température de préchauffage.
2.10 Exigences pour l'interruption du soudage
Chaque soudure doit être soudée autant que possible. Lorsque le soudage est interrompu, les pièces soudées sensibles aux fissures à froid doivent prendre à temps des mesures de post-chauffage et de refroidissement lent. Lors du ressoudage, il est encore nécessaire de préchauffer conformément à la réglementation.
2.11 Marteau pour améliorer la qualité du soudage
Lorsqu'il est nécessaire d'utiliser un marteau pour améliorer la qualité du soudage, le soudage de la première couche de soudure et de la couche de couverture ne doit pas être martelé.
2.12 Retrait de la plaque d'amorçage d'arc, de la plaque de fin d'arc et de la plaque d'essai
La plaque de démarrage d'arc, la plaque de fin d'arc et la plaque de test de soudage du produit ne doivent pas être démontées avec un marteau.
Temps | Vérifiez les principaux éléments |
Avant de souder | Métal de base, matériel de soudage Matériel de soudage, courant, voltmètre Rainure de soudage, assemblage et nettoyage des joints Qualification de soudeur Document de processus de soudage |
Procédé de soudage Shi | Paramètres de spécification de soudage Effectuer le processus de soudage Mise en place de normes techniques Mise en œuvre des exigences de dessin |
Après soudure | Dossiers de soudage réels Apparence et taille du joint soudé Post-chauffage, traitement thermique post-soudage Plaque d'essai de soudage du produit Contrôle non destructif Test de tension de tenue Test de compacité |
3.1 Qualité d'aspect de la soudure
3.1.1 L'apparence, la forme et la taille de la soudure doivent répondre aux exigences des normes techniques et des dessins de conception, et la surface ne doit pas présenter de fissures, de pores, de piqûres d'arc et d'éclaboussures.
3.1.2 Les soudures de classe C et D doivent avoir une transition douce avec le métal de base. Lorsque le dessin ne précise pas la hauteur de la soudure, l'épaisseur de la partie la plus fine de la soudure est prise en compte. Pour la broche à souder de l'anneau de renfort, lorsque l'anneau de renfort est supérieur ou égal à 8 mm, la broche à souder est égale à 70 % de l'épaisseur de l'anneau de renfort, et pas moins de 8 mm.
3.1.3 Pour les aciers de résistance standard à la traction σb > 540MPa, les conteneurs en acier inoxydable austénitique, les conteneurs cryogéniques, les réservoirs sphériques et les conteneurs avec un coefficient de joint soudé de 1.0, le joint soudé la surface ne doit pas avoir de bords mordants. La profondeur des bords de morsure sur la surface des joints soudés des conteneurs autres que ceux ci-dessus ne doit pas être supérieure à 0,5 mm, la longueur continue des bords de morsure ne doit pas être supérieure à 100 mm et la longueur totale des bords de morsure des deux côtés du les joints soudés ne doivent pas dépasser 10 % de la longueur des joints soudés.
3.1.4 Hauteur résiduelle des joints soudés de classe A et B La hauteur résiduelle des soudures de classe A et B ne doit pas être supérieure à 10 % de l'épaisseur de la soudure et ne doit pas être supérieure à 3 mm. La largeur des joints soudés de classe A et B est généralement supérieure de 1-2 mm à la largeur de chaque côté de la rainure.